第一次试用下料软件,应该拿哪一批零件来验证?
给出自动下料软件首次验证的选件方法、同批对照条件、验收问题和记录模板,避免只用简单样件或最难零件得出失真的结论。
本文目录8 个章节
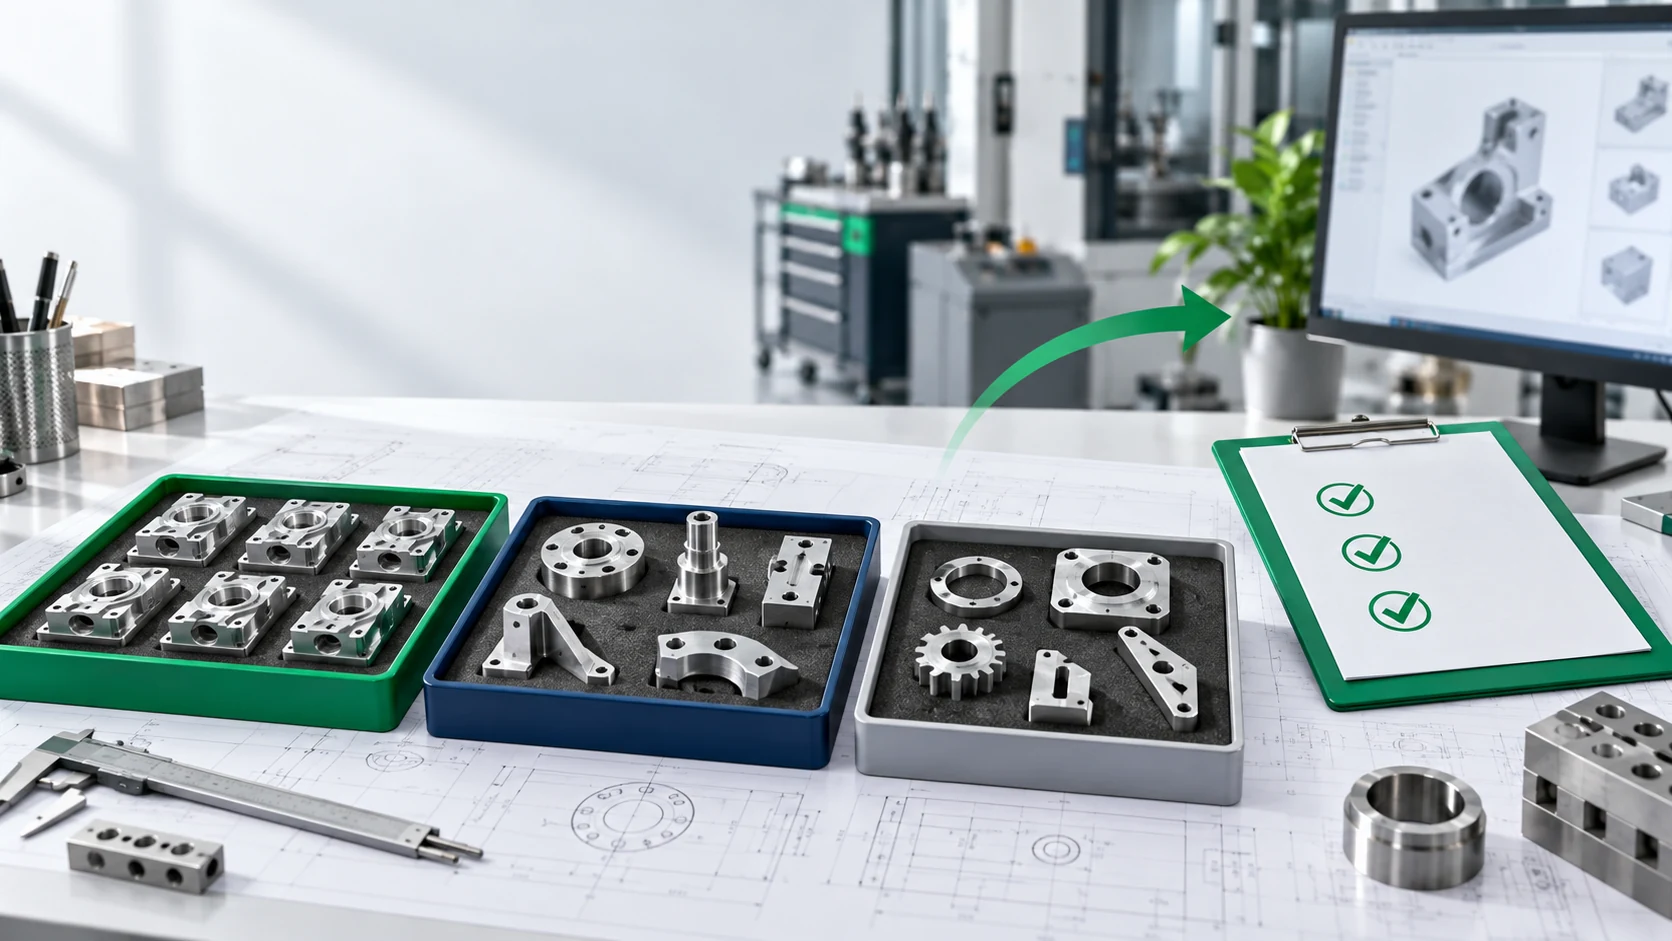
第一次试用下料软件,最合适的验证对象不是一件最简单的样品,也不是全厂最难的特殊件,而是一批能够代表日常生产结构、同时包含已知异常的真实脱敏零件。人工流程和软件流程应使用完全相同的图纸版本、材料、数量、企业参数和可采购规格,再用同一套验收问题比较结果。这样才能判断软件是否适合本厂,而不是只看一次演示是否顺利。
先选一批有代表性的零件,不要只挑“最好算”的
只用规则板件或规则圆棒做演示,容易高估自动化效果;只用铸锻件、薄壁件或特殊工艺件,又可能把边界场景误当成日常水平。更稳妥的做法是按业务角色组合试用批次。
| 样本角色 | 应该包含什么 | 主要验证问题 |
|---|---|---|
| 高频常规件 | 日常重复出现、规则已稳定的板材、圆棒、方棒或管材零件 | 系统能否稳定完成批量整理和计算 |
| 已知异常件 | 曾出现材料缺失、图纸未匹配、毛坯形式不确定或规格难命中的零件 | 系统是否能明确阻断并给出可处理的原因 |
| 规则边界件 | 接近规格边界、余量规则分界或特殊材料规则的零件 | 规则命中与人工判断是否一致,差异能否解释 |
| 历史已完成件 | 已有工程确认结果、采购记录或车间反馈的脱敏零件 | 软件结果能否与可追溯基准逐项对照 |
样本数量没有统一答案。批次应小到同一位工程人员能在一次连续审核中看完,又要大到足以覆盖上述角色。若一种零件在日常工作中占比很高,就应在样本中保留相应权重,避免为了“丰富”而让少见特殊件主导结论。
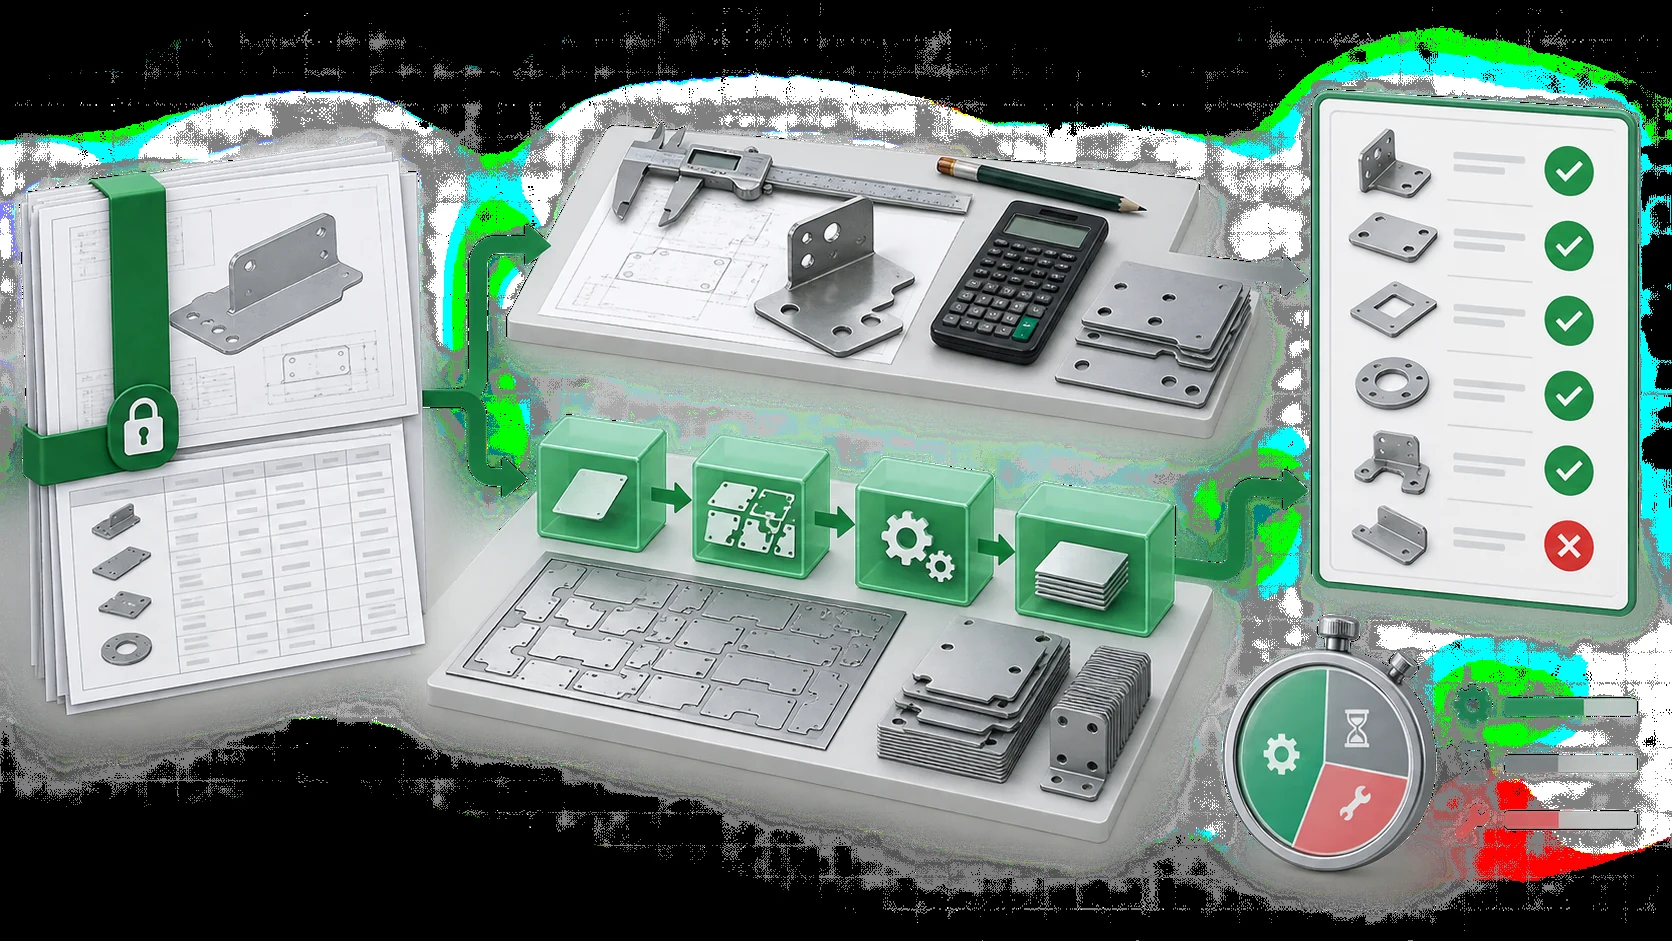
对照前先冻结六项输入条件
很多试用结论失真,不是因为软件或人工结果有问题,而是两边拿到的条件不同。开始前应把以下内容写进试用记录,并在验证过程中保持不变:
- 文件范围:明确本次使用哪些 STEP/STP、PDF、ZIP/RAR 和 XLSX/XLS 文件。
- 版本与关联:确认图号、文件版本和二维三维图纸属于同一零件。
- 材料与数量:确定材料牌号、零件数量及其来源。
- 企业参数:冻结余量、锯缝、留头、排样间距等本次采用的规则。
- 可采购规格:使用同一份供应商或企业规格库,避免一边按理论尺寸、一边按现货规格。
- 审核责任人:由同一位或同一组工程人员按同一顺序复核两组结果。
料算当前新建下料入口接受 STEP/STP、PDF,以及包含这些图纸的 ZIP/RAR 压缩包;XLSX/XLS 零件清单从独立入口上传。文件用途和边界可先参照STEP、PDF、DXF 与 Excel 的正确用法。
验收时不要只问“算对没有”
“准确率”只有在明确分母、字段和通过条件时才有意义。首次验证更适合逐项回答六个可检查的问题:
| 验收问题 | 通过证据 | 需要人工处理的典型情况 |
|---|---|---|
| 零件与图纸是否对齐 | 图号、版本、二维三维文件和数量关系清楚 | 命名冲突、图纸缺失、关联不确定 |
| 材料来源是否清楚 | 材料牌号可追溯到清单、图纸或已确认输入 | 材料缺失、别名冲突、状态不明确 |
| 毛坯形式是否合理 | 板材、圆棒、方棒、管材等形式与几何和工艺规则一致 | 铸锻件、复杂焊接件或规则未覆盖的特殊件 |
| 规格能否解释和采购 | 成品尺寸、余量、锯缝和可采购规格之间关系可复核 | 规格库未命中、边界取值需要工程判断 |
| 异常是否被明确拦住 | 材料问题、图纸未匹配、形式未知和计算异常不会静默通过 | 责任人需补资料、改参数或重新计算 |
| 结果能否继续交付 | 确认后的数据能用于下料图纸、采购候选或采购单整理 | 车间和采购字段仍需补充或二次录入 |
系统显示可通过,不代表可以跳过工程确认;系统显示异常,也不一定代表软件失败。能否把异常留在正确环节、让责任人看到原因并完成修正,本身就是验收的一部分。详细审核顺序可参照自动算出毛坯以后,还要审核什么。
把时间拆开记录,才知道节省发生在哪里
不要只记“从开始到结束用了多久”。至少把时间分成三类:
- 人工操作时间:上传、匹配、补充材料、修改参数、逐件确认和整理交付文件的实际操作时间。
- 系统等待时间:上传、解析、计算和重新计算期间无需人工持续操作的时间。
- 纠错与返工时间:发现输入错误、处理阻断、重新计算和再次复核的时间。
人工流程也应按相同定义记录看图、抄录、计算、查规格、复核和整理表格的时间。这样可以看出软件减少的是哪一段重复劳动,也能发现等待或返工是否转移到了其他环节。
用一张试用记录表形成可复核结论
| 记录项 | 人工流程 | 软件流程 | 结论 |
|---|---|---|---|
| 输入文件与版本 | 填写实际使用版本 | 填写实际使用版本 | 是否完全一致 |
| 材料与数量来源 | 记录依据 | 记录依据 | 是否可追溯 |
| 毛坯形式与规格 | 记录工程结果 | 记录候选与确认结果 | 差异及原因 |
| 阻断与修改 | 记录发现方式 | 记录系统状态与处理 | 是否及时暴露 |
| 人工操作、等待、返工 | 分别计时 | 分别计时 | 变化发生在哪一段 |
| 最终交付 | 下料或采购资料 | 下料或采购资料 | 能否直接进入下一环节 |
结论应写成具体差异,例如“材料缺失件在计算前被阻断”“规格边界件需要调整规则”“确认后采购字段仍需补充”,而不是只写“效果不错”或“准确率高”。对于修改材料、数量、毛坯形式或参数的零件,应等待重新计算完成,再用最新结果比较。
常见问题
第一次试用要不要拿最难的零件?
可以放入少量已知难件验证边界,但不应让它们代表整批。首先要回答的是软件能否处理日常高频工作,并把超出规则的零件明确交给人工。
没有历史标准答案怎么办?
优先选择已有下料单、采购记录或车间反馈的零件。如果没有,就先由指定工程负责人形成基准结果并记录依据,再让软件流程使用同一输入条件。
只比较最终毛坯尺寸够吗?
不够。还要看材料、数量、毛坯形式、规则来源、异常状态、修改后的重新计算,以及最终资料能否被车间或采购继续使用。
试用通过后能否直接取消人工审核?
不能。软件可以减少重复整理和规则计算,工程人员仍需对材料、毛坯、规格和参数作最终确认。企业可以根据稳定运行结果调整抽查范围,但责任边界要保持清楚。
方法、适用范围与限制
- 编写方法:依据料算当前图纸输入、自动计算、状态分流、审核详情和采购交付流程,形成同批对照验证法。
- 适用范围:适用于准备验证 STEP/STP、PDF 和 XLSX/XLS 零件清单下料流程的 CNC 机加工团队。
- 限制说明:本文不规定固定样本数量,也不替代企业对铸锻件、热处理件、薄壁件、焊接件或特殊工艺件的内部验收标准。
- 人工责任:组织管理员或工程师对材料、毛坯、规格和参数作最终工程确认;采购与车间分别复核各自使用的交付字段。
- 数据边界:文中方法不使用客户图纸、客户名称、准确率、节省比例或未经验证的处理时长。
建议的下一步:从一批真实、脱敏、已有基准结果的零件开始,先把输入条件和六个验收问题写清楚,再同时跑人工与软件流程。