带孔零件一定要用管材?先看孔形、余量与现货
带孔零件不一定适合用管材:先看孔是否贯穿、毛坯内孔会不会挖掉成品要保留的材料,再核对内外径余量、公差、椭圆度和供货条件,最后由工程人员确认。
本文目录6 个章节
不一定。在成品长度范围内,管材自带的贯通内孔必须整段落在成品本来就要掏空的位置;成品需要保留的材料,不能被它提前挖掉。满足这一点之后,外径、内孔和长度还要留够工程人员确认过的加工余量。所以套筒可以把管材列为候选,而带实心底部的盲孔件、只钻横向孔的轴,不能因为“有孔”就改用管材。最终用哪种毛坯,要对照已批准的图纸、实际能买到的规格和装夹方案,由工程人员确认。
先看孔贯穿哪里,再讨论能省掉多少材料
同样是带孔圆柱,通孔套筒与盲孔杯形件对毛坯的要求不同。套筒沿轴向有贯通空腔,合适的管材可能减少后续去除的材料;盲孔件却需要保留底部。若管材的孔穿过这块底部,单靠车削或钻削无法把材料补回来。
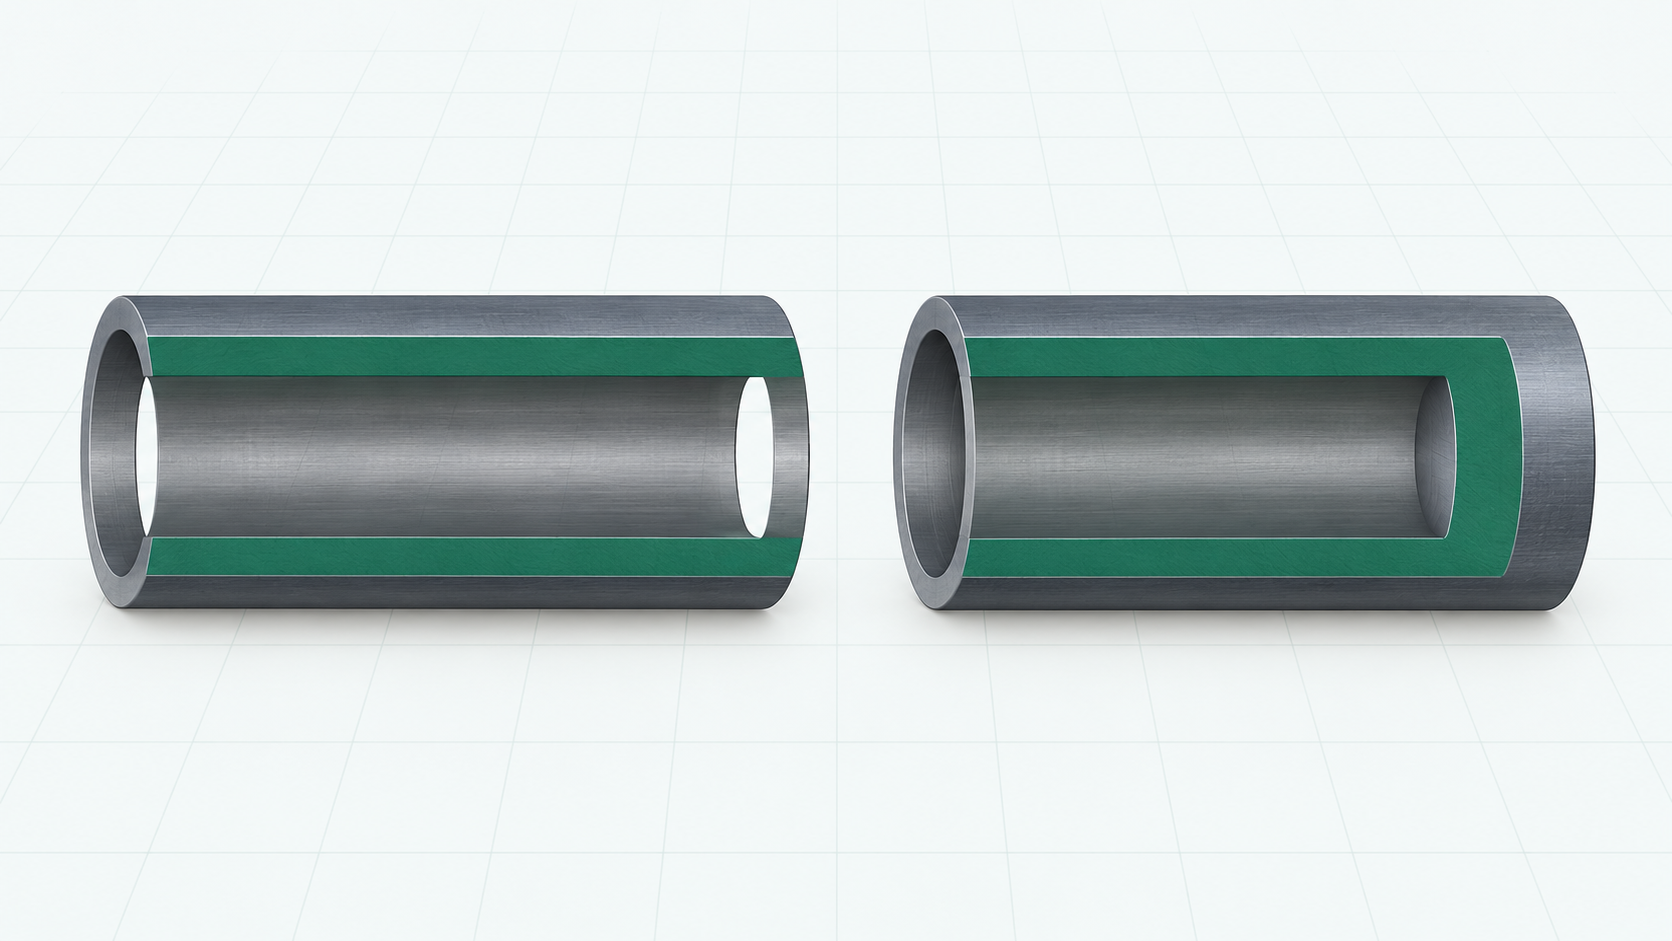
横向孔也不能代替轴向通孔。一个沿径向钻孔的轴,可能仍需要保留轴心材料;把它换成中空管,会额外引入图纸没有的轴向孔。
遇到台阶通孔,应沿拟用毛坯轴线检查整段孔形,尤其是最小孔段。偏心孔、斜孔或局部内凸台,则要检查毛坯空腔是否侵入成品实体,不能只拿两个直径比较。本文讨论普通单件切削毛坯,不包含焊接封底、镶件或其他重新增加材料的工艺。
外径够大,内孔也可能已经大过头
下面是演示假设,单位均为 mm。假设成品是外径 50、同轴贯通孔径 30 的等截面套筒,两种候选毛坯的名义外径都是 54:
| 候选管材 | 名义内径 | 仅按名义尺寸能做出的判断 |
|---|---|---|
| A:外径 54、内径 26 | 26 | 外圆和内孔各有 2 mm 的名义单边材料差,值得继续复核 |
| B:外径 54、内径 32 | 32 | 毛坯孔径已比目标孔径大 2 mm,普通去除材料加工无法得到孔径 30 |
A 的外圆差为 (54 − 50) ÷ 2 = 2,内孔差为 (30 − 26) ÷ 2 = 2。这只是理想同心截面的尺寸差,不是推荐的加工余量,也不是可放行的采购规格。B 则展示了为什么“外径能包住零件”仍然不够。
正式判断应把成品公差、毛坯允许偏差、椭圆度、偏心及找正基准一起带入。最不利位置仍要有可加工的材料;名义差值为正,不能证明整圈都能加工干净。不同装夹方法还可能改变能保证的最终加工尺寸。
Ovako 的无缝管与空心棒资料将加工余量与管材公差关联,并分别讨论外径、壁厚、直线度和椭圆度,以及内外夹持条件下的加工尺寸保证。这提示我们应向供应商索取适用条件,不能把名义外径和壁厚当作完整的加工保证。该资料描述的是厂商自己的产品,不代表所有管材都有相同保证。
确定毛坯形态后,直径、长度、壁厚及锯缝的参数口径,可查阅圆棒、板材与管材下料参数说明。
问现货时,把成品要求与材料牌号一起说清楚
孔形合适、名义尺寸也成立后,还要确认供应商能交什么。不能只问“有没有这么粗的管”,再临时换成另一种钢材或供货状态。
询价时附上已批准的图纸或关键截面,写清材料牌号、供货状态、成品内外径要求、拟用管材的外径和壁厚或内径、长度与数量。将加工所需的尺寸保证、公差和检验要求列为采购条件。采用外径与壁厚描述规格时,还要核实内孔最不利尺寸,不能仅用名义壁厚推断。
不同管材或空心棒产品有各自的材料标准。例如 Ovako 280 Hollow Bar是按 EN 10294 基础开发的特定微合金钢产品。“空心棒”这个名称本身不能证明它可替代图纸指定的钢材。焊管、无缝管、热处理或其他状态的选择,同样应按零件要求核实,不由形状名称决定。
最后再比较圆棒与管材的实际加工路线、报价、交期和装夹条件。管材可能少切掉一些材料,但是否更便宜、更快,要拿同一批的报价和工艺测算来比。
把毛坯选择理由交给复核人
交接时,保留候选规格、采用或排除的理由、所依据的图纸和供应资料。工程人员负责判断毛坯是否覆盖成品实体、余量是否适合工艺;采购负责核实实际供货条件与经批准要求一致。缺少孔形、材料状态或公差资料时,应先补信息,不能靠“看起来像套筒”放行。
用料算整理下料结果时也一样:系统给出毛坯规格,不等于确认了这根料适合这个零件。毛坯是否适用、余量够不够,仍由工程人员在复核环节判断,放行前要看的项目见工程确认清单。
方法、适用范围与限制
编写方法:2026 年 10 月 10 日对照料算既有参数说明、工程确认清单、当前毛坯相关实现,以及 Ovako 的管材与空心棒资料;用几何包含关系推导通孔、盲孔和名义内径的排除条件。
适用范围:普通 CNC 机加工中,评估单件管材或空心棒能否作为带孔零件的切削毛坯。
限制说明:不替代企业工艺规程、材料标准、供应商加工保证或实际检验;不覆盖薄壁变形、复杂偏心件的详细工艺设计,以及焊接封底、镶件等工艺。
人工责任:工程人员确认毛坯与工艺,采购核实供货规格和证明资料;人工确认前不能据此采购或加工。
数据边界:50、30、54、26、32 及计算出的差值均为演示假设,没有客户图纸、生产案例、成本或效率实测。图片为无尺寸示意,不能作为加工依据。